Паяльник для полипропиленовых труб инструкция. Ремонт паяльника для пластиковых труб. Правила пайки полипропиленовых элементов
Когда собираются водяные коммуникации, состоящие из пластиковых труб, важнейшим параметром становится температура. Она должна иметь определенные значения, позволяющие добиться прочного и надежного соединения.
Сегодня технология разводки трубопроводов из таких материалов предписывает соблюдение определенного температурного режима, а также конкретных временных значений, при выполнении сварочных работ. Если не соблюдать рекомендованные параметры, возможно появление разрыва в узловых местах, значительно ухудшиться движение водяного протока.
Технологический процесс сварки полипропиленовых труб основан на нагреве материала до нужной температуры. В результате пластмасса начинает размягчаться. При соединении деталей происходит диффузия молекул полипропиленовых молекул. Другими словами, в соединение происходит слияние молекул. Когда материал остынет, образуется крайне прочный стыковой узел.
Прочность свариваемых заготовок находится в прямой зависимости от температурного режима. При недостаточном нагреве, не будет происходит процесс диффузии. Молекулы фитинга и свариваемой трубы просто не в состоянии попасть в совмещаемые области. Сварка получится слабой и не сможет выдерживать больших нагрузок. Пара разорвется, нарушится герметичность стыка.

При перегреве конструкция начнет деформироваться. В результате изменится изначальная геометрия. Внутри детали может произойти образование сильного наплыва в виде большого валика. В результате в месте сварки значительно уменьшится диаметр сечения трубопровода.
Для нормальной пайки полипропиленовых труб, необходимо создать нагрев до температуры 255-265 градусов. Процесс нагрева должен учитывать несколько параметров:
- Диаметр детали.
- Температуру помещения.
- Время нагрева.
Практика показала, что время нагрева и диаметр детали находятся в прямой зависимости.
Температура помещения, в котором происходит пайка также оказывает влияние на этот процесс. Когда паяются детали, при извлечении их с «утюга» или другого нагревательного устройства, происходит пауза перед началом муфтовой стыковки. Чтобы компенсировать остывания при невысокой температуре, пп трубы необходимо нагревать немного дольше. Такое добавочное время находится в пределах 2-3 секунд. Подбор происходит эмпирическим путем.
Необходимо помнить, что если нагревать полипропиленовые трубы на нагревательном аппарате с установкой температуры более 270 градусов, произойдет очень сильный нагрев верхнего слоя детали. Сердцевина не получит достаточного прогрева. При стыковке деталей, толщина сварочной пленки получится очень тонкой.
Содержание статьи
- Как сваривать полипропиленовые трубы вручную
- Нюансы выдержки нужного теплового режима
- Фитинги применяемые для соединения полипропиленовых труб
- Сварка (пайка) полипропиленовых труб
- Классификация полипропиленовых труб
- Подготовка к сварке + нюансы процесса
- Порядок проведения работ
- Видео-пример проведения паяльных работ
- Устройство прибора
- Типичная поломка: паяльный аппарат не нагревается
- Способы соединения полипропиленовых изделий
- Диффузная сварка полипропилена
- Диффузная пайка, описание процесса
- Нюансы процесса пайки элементов пластикового трубопровода
- Виды
- Простые трубы
- Армированные трубы
- Сборка
Как сваривать полипропиленовые трубы вручную
Сварочные гильзы устройства подбираются с учетом диаметра деталей. Затем их вставляют в сварочное зеркало и хорошо закрепляют.
Контактные поверхности очищаются от пыли и грязи. Для чистки лучше пользоваться очищающей жидкостью, которую рекомендует изготовитель данного изделия. В такой работе может помочь:
- Хлорэтилен.
- Трихлорэтан.
- Этиловый или Изопропиловый спирт.
Устанавливается определенная температура устройства. Обычно терморезистор должен нагреваться в пределах 250 – 270 градусов. Такое оптимальное значение температуры позволяет достичь правильного соединения.
Когда на термостате наберется нужный тепловой уровень, проверяется температура нагрева сварочного зеркала. Для этого используют специальный термозонд.
Отрезается труба, выдерживая 90 градусов, относительно оси. При необходимости нужно зачистить поверхность и снять фаску. Параметры зачистки, размер глубины фаски берутся из таблицы номер один. Фаску можно снять при зачистке детали или после нее, особым калиброванным инструментом.
Фитинги из полипропилена для раструбной сварки. Глубина зачистки и ширина фаски.

На поверхности трубы отмечается глубина вставки «L1» Берется из таблицы 2. Зачистка должна обязательно соответствовать величине глубины вставки.
Глубина вставки L1(мм): максимальная глубина вставки нагретой трубы в стакан фитинга.
На наружную поверхность трубы и свариваемого фитинга наносится продольная метка. Она дает возможность избежать смещения деталей во время соединения.
Поверхность трубы, а также прикладываемого фитинга, должны быть хорошо очищены от масла или грязи. После достижения нужного нагрева сварочного зеркала, труба, совместно с фитингом устанавливается в специальные гильзы. Фитинги должны быть вставлены до упора, свариваемая труба на полную глубину зачистки. Необходимо немного подождать пока детали нагреются.
Затем они быстро извлекаются и вставляются друг в друга. Глубина вставки фитинга должна равняться длине L1, в соответствии с продольными насечками.
Соединенные детали нужно подержать в зафиксированном положении, определенное время, согласно таблице №3. Затем нужно дать время остыть естественным путем. Нельзя охлаждать их с помощью вентилятора или опускать в холодную воду.

Когда поверхность элементов достаточно охладилась необходимо провести их гидравлическое испытание.
Изменении давления и температуры в процессе стыковой сварки приводятся на рисунке ниже:

Нюансы выдержки нужного теплового режима
Рассчитывая будущую схему трубопровода, прикиньте, как будет происходить дальнейший монтаж. Необходимо стремиться получить минимальное расстояние между паяльным аппаратом и местом соединения.
Если расчет будет сделан неверно, а место сварки окажется в недоступном месте, приходится разогревать деталь на значительном удалении от места крепления. При этом возникают большие потери тепла, так как приходится заниматься переносом деталей, чтобы выполнить муфтовый стык. В результате таких неучтенных моментов, возникает сильное ослабление шва.
Если сделан ошибочный расчет последовательности монтажа, пайки, может возникнуть ситуация, когда будет нереально состыковать последние детали, так как устройство нагрева просто невозможно установить между деталями. Чтобы увеличить зазор, приходится деформировать определенные участки трубопроводов, позволяющие вставить устройство для пайки. Такая работа может испортить внешний вид коммуникации. Возможно появление статического напряжения некоторых районов системы.
Очень грубой ошибкой, в результате которой не удается контролировать температуру, является последовательный нагрев заготовок непосредственно перед стыком. Иначе говоря, каждая деталь разогревается отдельно. В результате полностью нарушается температурный режим.
Такой неправильный подход может вызвать сильное остывание детали из-за затраченного времени, необходимой для разогрева. Происходит умышленная потеря тепла. Подобная методика соединения деталей не позволяет правильно выстроить работу и процесс размягчения материала становится непредсказуемым. Пользоваться ею категорически запрещено.
Чтобы осуществлять правильный контроль над температурным режимом, необходимо учитывать несколько критериев:
1.Качество сварочного аппарата для работы с полипропиленовыми изделиями, должно позволять удерживать определенные параметры с минимальной погрешностью.
2.Между сварочным аппаратом и участком соединения, должно быть менее 1.5 метров.
3.Операция должна выполняться в отапливаемом здании.
4.Прежде чем начинать сварочные работы, убедитесь, что температура соединяемых деталей примерно одинаковая.
Полипропиленовые трубы - трубы собираемые методом диффузионной сварки при помощи фитингов: муфт, уголков, тройников и т.п. Расчетный срок службы труб из полипропилена составляет более 50 лет.
Необходимо также отметить, что заявленный производителем срок службы полипропиленовых труб - 50 лет, подразумевает, что трубопровод будет эксплуатироваться при нормальном давлении и нормальной температуре. То есть трубы могут выдерживать долгосрочные значительные давления, но температура транспортируемой жидкости при этом должна быть низкой либо, наоборот, температура жидкости может быть очень высокой, но давление при этом должно быть низким. При высоком давлении и высокой температуре срок службы трубы резко сокращается и может доходить до 1-5 лет. Для определения срока службы труб, эксплуатирующихся в экстремальных условиях, существует специальная таблица. Мы не будем приводить ее в данной книге, поскольку на бытовом уровне таких долгосрочных нагрузок в домашних трубопроводах не возникает, а кратковременные аварийные ситуации, связанные с резким скачком давления или резким скачком температуры транспортируемой жидкости, труба выдержит.
Полипропиленовые трубы бывают серые, белые, черные и зеленые. Цвет, кроме черного, не означает каких-либо ограничений но применению труб. Черный цвет трубы показывает, что она наиболее защищена от ультрафиолетового излучения.
В полипропиленовых водопроводах используются неразъемные соединения, трубы собираются на сварных фитингах один раз навсегда.
Трубы из полипропилена могут быть использованы для:
Водоснабжения домов: устройство стояков, устройство труб, присоединение труб к сетям водоснабжения из металлических труб
Отопления дома: устройство стояков отопления. Устройство труб от отопления, подключения к котельной установке, присоединение к металлическим радиаторам.
Длительный срок службы труб из полипропилена позволяет использовать их для прокладки всех видов трубопроводов:
открытой прокладки;
прокладки по стене;
в закрытой прокладке;
- PN 10 - тонкостенный вариант, для холодного водоснабжения (до +20°С), номинальное рабочее давление 1 МПа (10,2 кг/см/2) ;
- PN 16 - разводка холодной воды повышенного давления и трубопроводы центрального отопления пониженного давления;
- PN 20 - универсальная труба применяется, для холодного и горячего водоснабжения (температура до +80°С), номинальное давление 2 МПа (20.4 кг/см2);
- PN 25 - армированные алюминиевой фольгой, для горячего водоснабжения и центрального отопления (до +95°С), номинальное давление 2,5 МПа (25,49 кг/см-).
В отличие от металлопластиковых труб прослойка из алюминия в этих трубах находится ближе к внешней стороне и на ней, чаще всего, сделана перфорация, что позволяет не применять клей для скрепления слоев трубы. Соединение внешнего и внутреннего слоя полипропилена между собой либо с алюминиевой прослойкой происходит через перфорированные отверстия, которые, в свою очередь, у различных фирм-производителей могут быть сквозными или поверхностны лги. Непосредственное соединение полипропилена с алюминием значительно повышает стабильность и прочность труб.
Благодаря такому соединению трубы PN 25 имеют более тонкие стенки, чем обычные полипропиленовые грубы и позволяют обеспечивать больший расход жидкости.
Предназначены для специального использования - главным образом, в отопительных трубопроводах, а также в трубопроводах горячего водоснабжения, но могут применяться и для систем холодного водоснабжения.
А также позволяют осуществлять подключение полипропиленового трубопровода к металлическому. Трубы экологически чисты и с успехом применяются в трубопроводах холодного и горячего водоснабжения и отопления. Благодаря фитингам с хромированными и латунными вставками трубы легко комбинируются с имеющейся стальной арматурой и сантехническими приборами.
Фитинги применяемые для соединения полипропиленовых труб
Соединительные фитинги
Применяются для соединения 2-х и более полипропиленовых труб.
Основные типоразмеры: 20 х 1/2, 20 х 3/4, 25 х 1, 32 х 1 и т.д.
Рис.1. Муфта для соединения полипропиленовых труб одного диаметра;

Рис.2. Муфта для соединения полипропиленовых труб 2 -х диаметров;
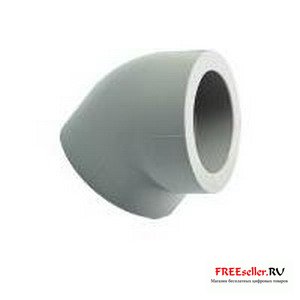
Рис.3. Угольник 45°;

Рис.4. Угольник 90°

Рис.5. Угольник 45° для соединения труб разного диаметра;
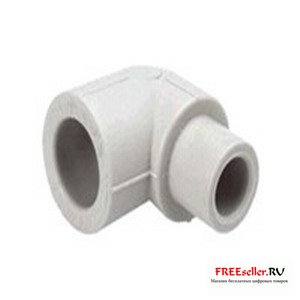
Рис.6. Угольник 90° для соединения труб разного диаметра;
Рис.7. Угольник тройной;

Рис.8. Тройник с одинаковыми штуцерами, (соединение труб одного диаметра);
Рис.9. Тройник переходной, (соединение труб одного диаметра);

Рис.10. Крестовина;

Рис.11. Заглушка для полипропиленовых труб;

Рис.12. Компенсатор тепловых расширений;
Резьбовые фитинги для полипропиленовых труб

Рис. 1. Переход (муфта)с внутренней резьбой;

Рис.2. Переход (муфта) с наружной резьбой;

Рис.3. Переход (муфта) с перекидной гайкой;

Рис.4. Переход (муфта) с перекидной гайкой и металлической вставкой;

Рис.5. Переход с пластмассовой резьбой наружной типа «DG»
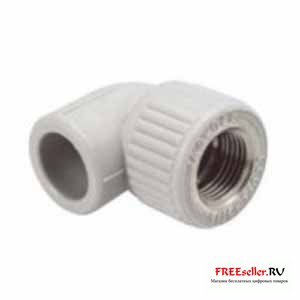
Рис.6. Угольник 90° с внутренней резьбой;
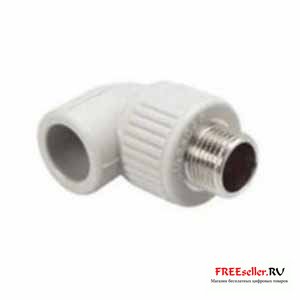
Рис.7. Угольник 90° с наружной резьбой;

Рис.8. Угольник 90° с перекидной гайкой
;

Рис. 9. Тройник с внутренней резьбой;

Рис.10. Тройник с наружной резьбой;

Рис.11. Тройник с перекидной гайкой;

Рис.12. Водорозетка угольник для крепления смесителя и других приборов: 20 х 1/2, 25 х1/2;


Рис.13. Комплект водорозеток для смесителя: 20 х 1/2, 25 х1/2;

Рис.14. Штуцер с перекидной гайкой;
Рис.15. Вварное седло с внутренней резьбой; 
Рис.16. Вварное седло с наружной резьбой;

Рис.17. Разборное соединение;

Рис.18. Разборное соединение с внутренней резьбой;

Рис.19. Разборное соединение с наружной резьбой;
Сварка (пайка) полипропиленовых труб
Для сварки труб диаметром до 63 мм преимущественным типом соединения является раструбная или муфтовая сварка. При этом соединение двух труб происходит при помощи третьей детали - муфты, а создание резьбовых и других стыковочных узлов происходит при помощи фитингов, имеющих раструб.
Для сварки труб диаметром выше 63 мм рекомендуется стыковая сварка, как не требующая дополни тельных деталей и самая надежная. При наличии фитингов соответствующего диаметра допускается муфтовая сварка. Рекомендуемый вид разборного соединения для диаметров более 63-го - фланцевый стык. Это более сложный вариант соединения полипропиленовых труб, требующий профессионального оборудования и мастерства, поэтому этот вариант в данной статье упускается.
Раструбная сварка
При сварке труб диаметрами до 40 мм можно использовать ручной сварочный аппарат, при сварке труб диаметрами более 40 мм рекомендуется применять аппараты с центрирующими приспособлениями. При использовании центрирующих приспособлений следует руководствоваться инструкциями по их эксплуатации.
Для соединения полипропиленовых деталей трубопроводов используют сварочные аппараты со специальными насадками.
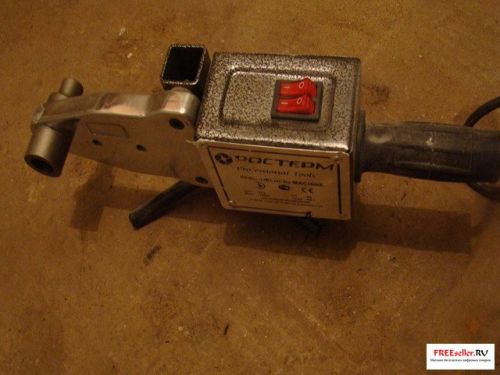
Рис.1. Сварочный аппарат для сварки полипропиленовых труб.
Нагревательные элементы (насадки) представляют собой гильзу для оплавления наружной поверхности конца трубы и дорн для оплавления внутренней поверхности раструба соединительной детали.
Стандартные насадки покрыты антипригарным материалом - тефлоном, и имеют диаметры от 16 до 40 мм. В процессе работы необходимо следить за чистотой и целостностью тефлонового покрытия. После каждого эпизода сварки, пока они еще горячие, насадки очищаются брезентовой ветошью или деревянными скребками. В холодном состоянии очистка насадок от налипшего слоя пластмассы недопустима.
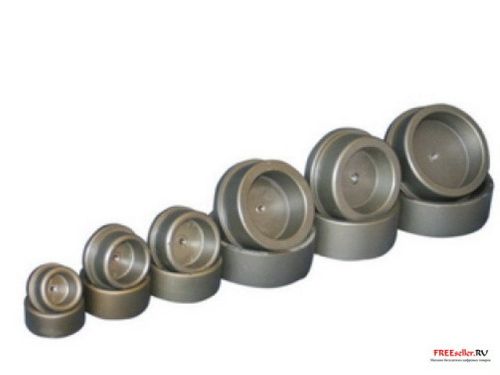
Рис.2. Насадки для сварки полипропиленовых труб диаметром 20, 40, 32, 40, 50, 63.
Сварочный аппарат устанавливают на ровной поверхности и закрепляют на нем с помощью специальных ключей сменные нагреватели необходимого размера. Желательно установить весь необходимый набор насадок (см. рис. 3) на посадочные места аппарата до нагрева аппарата.
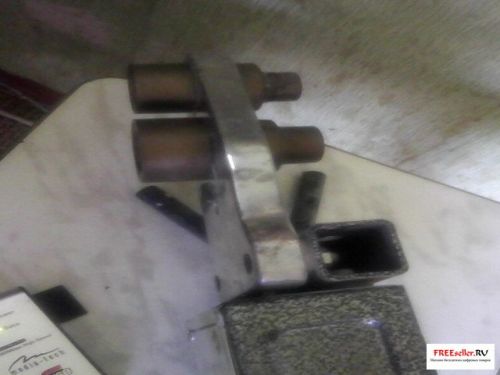
Рис.3. Сварочный аппарат до нагрева с установленными насадками для сварки полипропиленовых труб.
С точки зрения равномерности нагрева место расположения насадки на нагревателе не имеет значения. Поэтому насадки ставят так, как удобно для монтажа. Ближе к концу ставят насадки, необходимые для работы на стене, то есть на монтируемой ветви трубопровода.
Качество соединений напрямую за висит от удобства выполнения технологических приемов, поэтому все фрагменты трубопровода, которые можно монтировать на стационарно установленном аппарате (на подставке), лучше собирать отдельно.
Сварку «на стене», особенно в неудобных местах, желательно производить с помощником.
На аппарате устанавливают температуру сварки для полипропиленовых труб - 260 ° С и 220°С для полиэтиленовых и PERT трубопроводов).
В зависимости от температуры окружающей среды нагрев длится 10-15 минут.
Рабочая температура на поверхности нагревательных пластин достигается автоматически.
Сварку полипропиленовых труб и фитингов, запрещается производить при температуре ниже 0°С. Температура воздуха при сварке имеет очень важное значение. Так время сварки необходимо увеличивать при низкой температуре воздуха и уменьшать в условиях жары.
Общее правило раструбной сварки
Внутренний диаметр неразогретого фитинга должен быть чуть меньше наружного диаметра трубы.
Раструбная сварка пластмассовых деталей друг с другом производится следующим образом.
1. Ножницами или труборезом обрезать трубу под прямым углом.
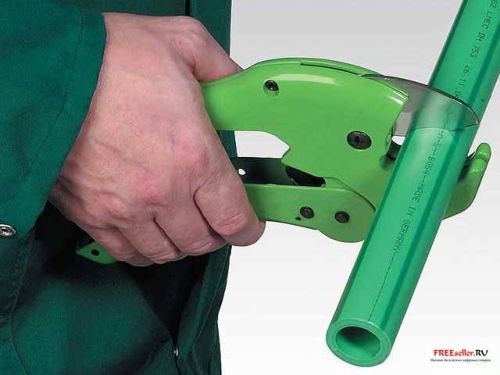
2. Конец трубы и раструб фитинга при необходимости очистить от пыли и грязи, обезжирить спиртом или мыльной водой и затем просушить.
При сварке труб PN 10 и PN 20 на этом этапе ничего больше делать не нужно.
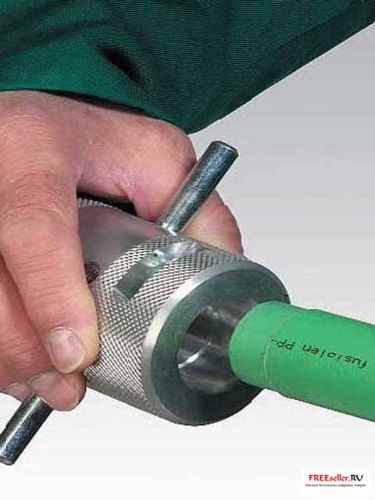
При сварке армированных труб PN 25 специальным инструментом шейвером с трубы снимают два верхних слоя из полипропилена и алюминия. Размер раструба фитинга сделан таким образом, что в него может войти труба только с удаленными верхними слоями. Глубину зачистки выполняют по упору инструмента, определяющего глубину сварки.
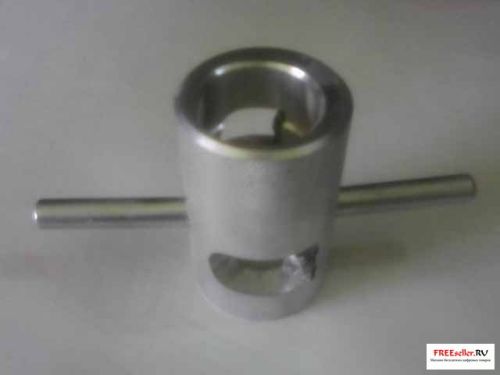
Рис.5. Шейвер
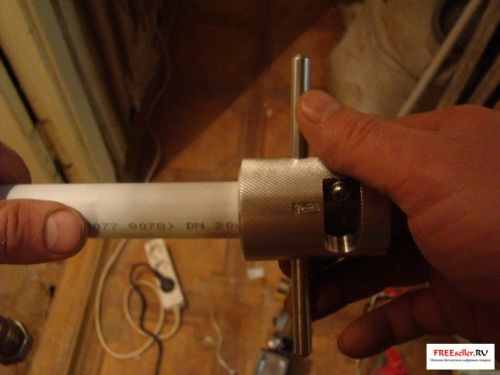
Рис.6. Обработка трубы шейвером.
3. На трубу нанести метку на расстоянии, равном глубине раструба плюс 2 мм. Если использовать грубы, фитинги и инструмент от одного производителя, то, чаще всего, никакими вычислениями заниматься не нужно. Шейвер (рис. 2) снимает верхние слои трубы ровно на глубину сварки, а размеры нагревательных насадок таковы, что вставить в них трубу на глубину больше чем требуется, невозможно.
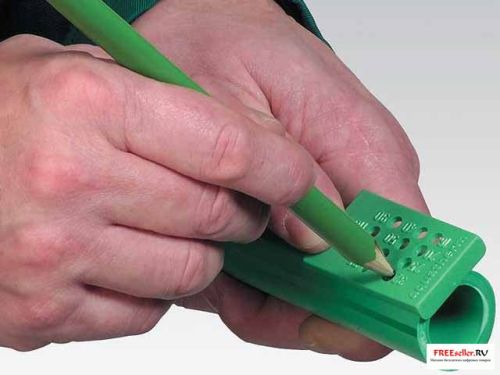
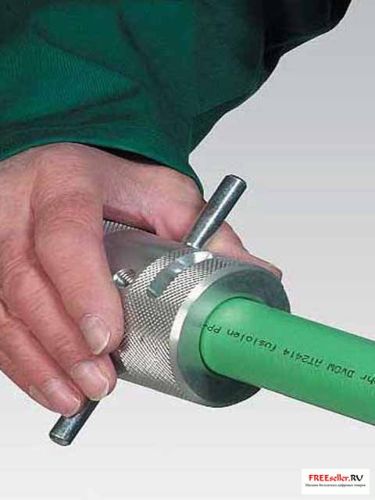
4. Поместить соединяемые детали на соответствующие насадки: трубу вставить в гильзу до отметки, обозначающую глубину сварки, а раструб фитинга надеть на дорн.
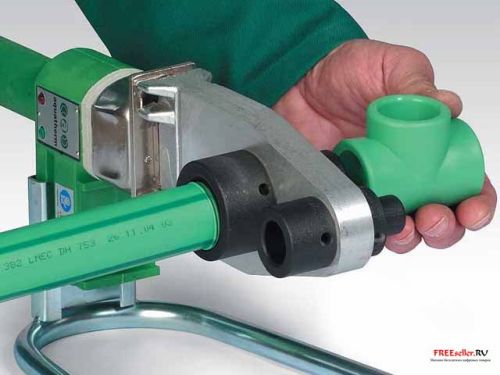
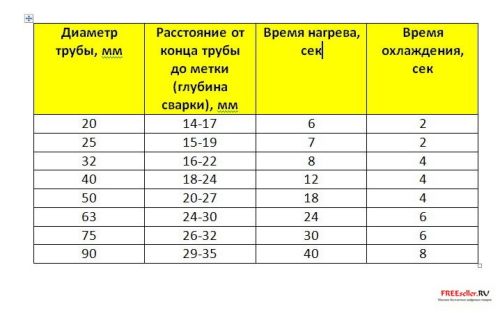
5. Выдержать время нагрева (см. таблицу 1), после чего снять детали с аппарата и соединить их друг с другом, не проворачивая детали по оси. Сварочные фитинги необходимо соединять с трубой быстрым уверенным движением, соблюдая соосность трубы и муфты. Соединение трубы и фитинга должно происходить на ту глубину, которая определена границей внутри раструба фитинга.
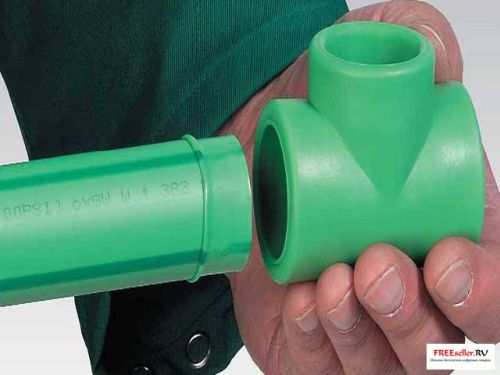
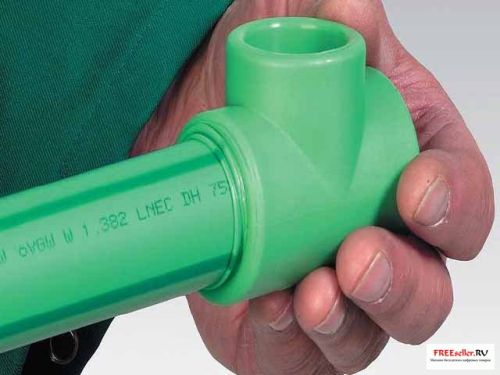
6. После сварки необходимо выдержать время охлаждения, особенно для труб с тонкими стенками. Поворот и изгибание (деформации) во время остывания недопустимы. Соединение с неудачной соосностью или углом взаимного расположения фитингов подлежит только одному способу исправления - неправильно соединенный фитинг вырезается. Надо быть особенно внимательным при сварке элементов, для которых важно позиционное положение - уголки, тройники, шаровые краны. Последние надо вварить так, чтобы ручка могла свободно перемещаться во все положения.
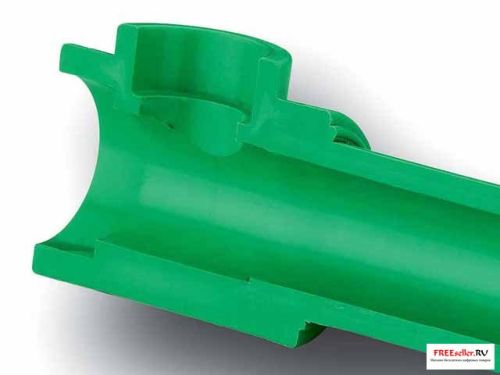
Если Вы паяете (свариваете) полипропиленовые трубы в первый раз можете разрезать первое соединение для проверки, должно получиться вот так вот:
Сварочный аппарат должен быть постоянно включен в течение всего процесса сварки. Нагрев начинается одновременно для двух деталей.
При недогреве возникает возможность того, что детали не достигнут температуры вязкой пластичности. При этом соединение будет ненадежным и диффузия материала может не произойти.
При перегреве возникает возможность потери устойчивости формы, адгезия (липкость) материала будет чрезмерная. Трубу невозможно будет ввести в фитинг, а при увеличении усилия края трубы подогнутся внутрь или сомнутся. Соединение будет с заужением.
Наружная поверхность соединительной детали, сваренной с трубой не должна иметь трещин, складок и других дефектов, вызванных перегревом;
У кромки раструба соединительной детали, сваренной с трубой, должен быть виден сплошной по всей окружности валик оплавленного материала, выступающий за торцевую поверхность соединительной детали.
Инструкция по сварке вварных седел
Вварные седла применяются для монтажа последующих ответвлений от трубопровода, при ремонте существующих систем.
Сначала необходимо просверлить стенку пластиковой трубы сверлом Фузиотерм.
При применении комбинированных труб Штаби следует удалить оставшийся на просверленном отверстии алюминий с помощью инструмента для снятия фаски Фузиотерм.

Рис.1. Просверливание отверстия в стенке трубы.
Сварочный прибор / инструмент для вварного седла должен достичь требуемой рабочей температуры 260°С.
Свариваемые поверхности должны быть чистыми и сухими.
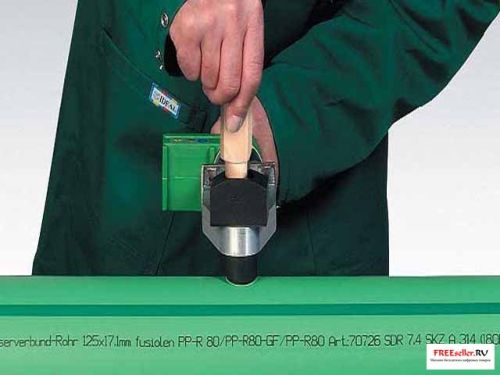
Рис.2. Установка сварочного аппарата;
Нагревательный штуцер инструмента для вварного седла вставляется в отверстие в стенке пластиковой трубы до тех пор, пока инструмент не достигнет полностью наружной стенки трубы. Затем штуцер вварного седла вставляется в нагревательную гильзу до тех пор, пока поверхность седла не достигнет свода инструмента. Время нагрева элементов составляет 30 сек.
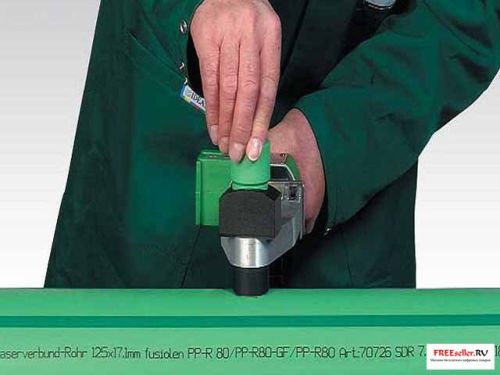
Рис.3. Нагревание трубы и седла.
После извлечения сварочного прибора штуцер вварного седла быстро вставляется в нагретое отверстие. Затем седло следует точно и плотно, не вращая, прижать к нагретой наружной поверхности пластиковой трубы.
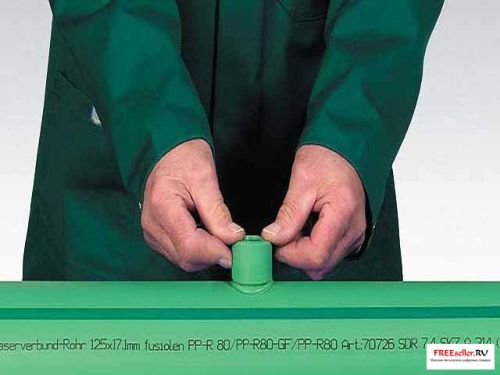
Рис.4. Установка вварного седла;
Вварное седло неподвижно фиксируется на трубе в течение 15 сек. После 10 минут остывания соединение можно подвергать полной нагрузке. Соответствующая труба ответвления вваривается в муфту обычным способом.
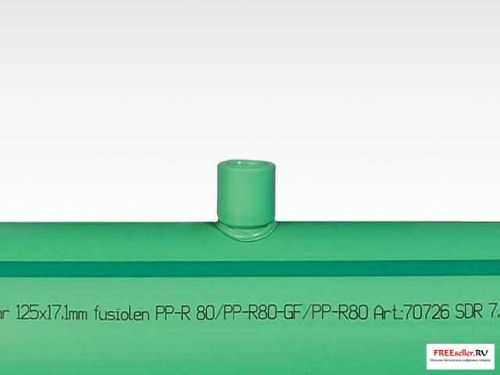
Рис.5. Готовое вварное седло.
Примеры готовых трубопроводов из полипропилена сваренных раструбной сваркой
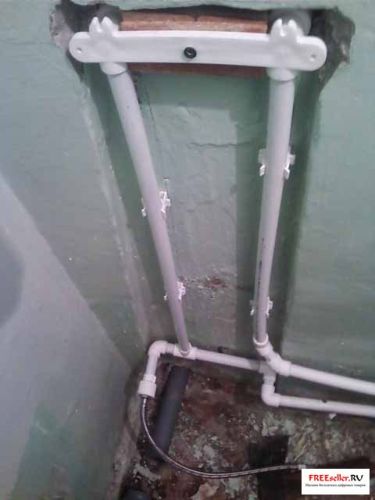
Простейший пример труб из полипропилена в ванной комнате:

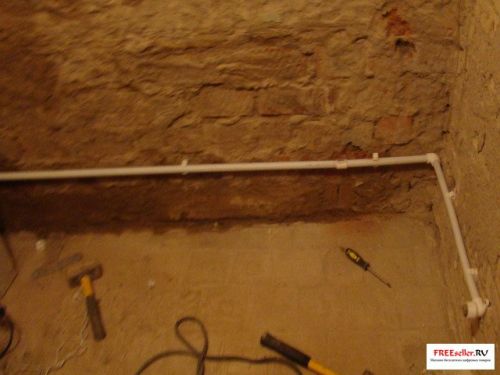
Простейший пример полипропиленовых труб из туалета в ванную комнату) Обратите внимание трубопровод из полипропилена съемный).
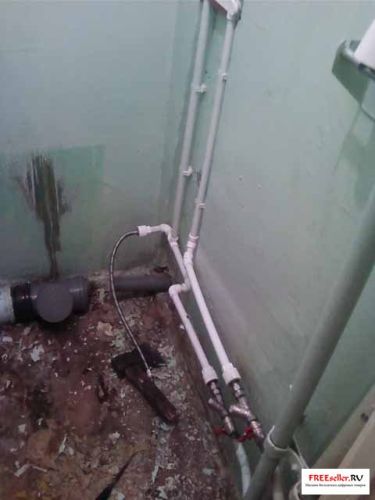
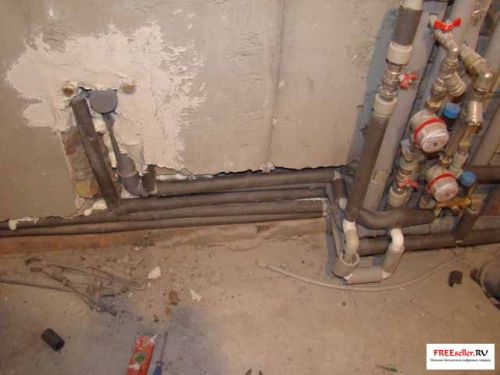
Разводка труб из полипропилена (более сложный вариант), все трубы обернуты в теплоизоляцию для предотвращения образования конденсата для холодной воды, и уменьшения тепло потерь для горячей).
В завершении хотел бы также указать, коэффициенты температурного расширения у труб металлопластиковых труб и труб из полипропилена:
Для металлопластиковых труб (PEX-AL-PEX)= 2,6 *10 -5
Для металлопластиковых труб с армирующем слоем из этиленвинилового спирта (PEX-EVOH-PEX) = 2.1 *10 -5
Для полипропиленовых труб, без армирования (PP) = 15 *10 -5
Для полипропиленовых труб с алюминиевым армирующим слоем =(PP ALL-PP) = 3*10 -5
Ну и немного ясности в этих цифрах:При изменении температуры окружающего воздуха, или температуры жидкости внутри трубы на 10 градусов по Цельсию, каждый метр трубы удлиниться или укоротиться соответственно:
PEX-AL-PEX = на 0,26 мм
PEX-EVON-PEX = 0,21 мм
PP-ALL-PP = н 0,3 мм
Пластиковые трубы благодаря своей демократичной стоимости и простоте соединения заняли лидирующие позиции в монтаже водопроводных и даже тепловых сетей. Несмотря на то, что эти конструкции менее прочные и долговечные, чем металлические, многие предпочитают именно их, собираясь поменять инженерные коммуникации в своих домах и квартирах. Особенно привлекает быстрый монтаж изделий, поскольку пайка полипропиленовых труб позволяет создать прочное и надежное соединение буквально за несколько минут.
Классификация полипропиленовых труб
Особо прочный пластик, использующийся для производства труб, не подвержен коррозии, противостоит отложению солей и появлению известкового налета. Полипропиленовые конструкции предназначены для длительной эксплуатации. Производитель гарантирует 50 летний срок службы сооружений.
Это действительно возможно при условии, что эксплуатироваться трубопроводы будут в условиях предусмотренного инструкцией давления и температуры. Детали рассчитаны на длительное воздействие высокого давления при низкой температуре транспортируемой жидкости и наоборот – высокую температуру жидкости при низком давлении.
Все полипропиленовые трубы можно разделить на четыре категории
Трубы из полипропилена выпускаются четырех цветов, что не означает ограничений в использовании за исключением черных, которые производятся наиболее защищенными от уф-излучения. Конструкции применяются в системах водоснабжения и отопления, возможно их соединение с металлическими сооружениями. Могут использоваться в трубопроводах всех типов: открытых, закрытых и настенных. Полипропиленовые трубы делятся на категории:
- PN 10 – вариант с тонкими стенками. Применяется для теплых полов, чья температура не выше 45С или для разводки холодной воды.
- PN 16 – используется для организации холодного водоснабжения в системах с высоким давлением или в отопительных трубопроводах с низким давлением.
- PN 20 – труба универсальная, может применяться как для горячего, так и холодного водоснабжения, где температура не выше 80С.
- PN 25 – конструкция армируется алюминиевой фольгой. Используется для центрального отопления и подведения горячей воды температурой не выше 95С. Могут применяться для подключения металлического трубопровода к пластиковому.
Подготовка к сварке + нюансы процесса
В руководствах, которые описывают технологию пайки, указывается, что конструкции диаметром менее 63 мм обычно соединяют методом раструбной сварки. В местах стыков труб используются фитинги, специальные соединительные детали, к которым привариваются элементы. Трубы большего диаметра соединяются без фитингов методом стыковой сварки. Этот способ считается для них наиболее надежным.
Осуществляется пайка труб из полипропилена при помощи ручного сварочного аппарата, который в народе называют утюгом. Для деталей с диаметром больше 40 мм специалисты рекомендуют использовать приборы с центрирующими приспособлениями, несколько более сложными в работе. Сварочные аппараты снабжены специальными съемными насадками для труб. Они представляют собой нагревательные элементы, выполненные в виде гильзы для оплавления наружной части трубы или дорн для разогрева внутренней поверхности детали.

Ручной аппарат для сварки полипропиленовых труб
Размеры диаметров насадок варьируются от 14 до 63 мм. Нагревательные элементы покрываются тефлоном, антипригарным материалом. В процессе сварки нужно обязательно следить за чистотой насадок и протирать их после каждого использования специальными скребками из дерева или брезентовой ветошью. Делать это нужно пока элементы еще горячие, очистка холодных деталей недопустима.
Порядок проведения работ
Этап #1 - подготовка сварочного аппарата
Прибор должен быть установлен на ровную поверхность так, чтобы он был легкодоступен. Перед началом работ нужно определить, трубы каких диаметров предстоит паять и приготовить нужные нагревательные элементы. Конструктивные особенности прибора позволяют использовать сразу несколько насадок.
Рекомендуется установить все, что нужно до разогрева прибора. Аппарат разогревается равномерно, поэтому место расположения нагревательного элемента не влияет на температуру насадки. Их закрепляют так, как будет наиболее удобно для работы. Для установки насадок пользуются специальными ключами. На контрольной панели прибора выставляется нужная температура, для полипропиленовых труб это 260°. Аппарат включается и разогревается, что занимает примерно 10-15 мин.
При отрицательных температурных значениях сварка запрещена. Кроме того время пайки полипропиленовых труб зависит от температуры в помещении: в жару оно сокращается, в холод – увеличивается.
Этап #2 - подготовка трубы
При помощи трубореза или специальных ножниц деталь обрезается под прямым углом. Место среза очищается и вместе с фитингом обезжиривается при помощи мыльного или спиртового раствора. Детали хорошо просушиваются. Если работы проводятся с трубами марки PN 10-20, можно выполнять сварку. Если с PN 25, нужно дополнительно зачистить верхние слои алюминия и полипропилена. Выполняется работа с помощью шейвера точно но на глубину сварки, которую можно определить по величине насадки сварочного аппарата.

Резать полипропиленовую трубу нужно только под прямым углом
Этап #3 - разогрев деталей
Элементы надеваются на насадки аппарата нужного диаметра. Труба вставляется в гильзу до ограничителя, показывающего глубину сварки, а фитинг устанавливается на дорн. Время нагрева деталей строго выдерживается. Для каждого типа труб оно разное, значения можно посмотреть в специальной таблице.
Этап #4 - сваривание элементов
Разогретые детали снимаются с аппарата и уверенным быстрым движением с соблюдением соосностей элементов соединяются друг с другом. Соединяя детали их нельзя проворачивать по оси или изгибать. Так же нужно строго следить за тем, чтобы труба вошла на глубину, определенную внутренней границей раструба фитинга.

Детали разогреваются строго определенное время
Этап #5 - охлаждение соединения
Разогретым деталям необходимо дать остыть, особенно это важно для тонкостенных труб. Любые деформации деталей в это время недопустимы, они могут привести к запаиванию внутреннего просвета трубы. После полного остывания детали необходимо продуть или пропустить через них воду, чтобы убедиться в их проходимости.
Видео-пример проведения паяльных работ
Также, весь этот процесс можно наблюдать в данной видео-инструкции:
Рекомендации, как паять трубы из полипропилена, достаточно просты. Справиться с этой работой можно самостоятельно. Опытные сварщики предлагают новичкам выполнить пайку первой детали, остудить ее и разрезать, чтобы убедиться, что все выполнено правильно. Если же есть ошибки, они будут сразу заметны. Таким образом можно достаточно быстро научиться выполнять надежные соединения полипропиленовых труб, что безусловно пригодится в процессе монтажа или ремонта трубопроводов.
В наше время при создании различных трубопроводов все чаще используют полимерные каналы. Они обладают массой преимуществ перед аналогами из металла. Особого внимания заслуживают полимерные трубы. Цена за 1 метр этих конструкций существенно ниже, чем у металлических аналогов. Их отличительной особенностью является удобный монтаж. Такие трубные конструкции спаиваются посредством
В этой статье мы разберем устройство упомянутого прибора, перечислим наиболее популярных производителей техники и расскажем об устранении своими руками наиболее типичной поломки. У вас также будет возможность посмотреть фото и видео по теме данного материала.
Устройство прибора
Большинство паяльных аппаратов обладают приблизительно одинаковой конструкцией. Отличия заключаются лишь в форме и способах установки специальных насадок.

Любой паяльник для полипропиленовых труб состоит из:
- корпуса и рукоятки;
- терморегуляторе;
- нагревательном тэне, помещенном в кожух из металла;
- сменных насадок, покрытых тефлоном.
По способу функционирования рассматриваемые приборы во много напоминают обычный утюг.
Некоторые специалисты так и называют эти аппараты. Функционирование прибора достаточно простое. Тэн увеличивает температуру плиты, внутри которой он находится. От нее тепло передается на насадки. Именно эти нагревательные элементы способствуют размягчению полимера до нужной консистенции.
Терморегулятор позволяет контролировать процесс нагрева. Эта деталь отвечает за поддержку необходимого температурного режима, не допуская перегрева установленных насадок. Если терморегулятор неисправен, работать прибором будет непросто. Нагревательные элементы могут сильно перегреваться. Это негативно отразится на длительности их эксплуатации. Металлическая часть плиты со временем начнет плавиться. В результате прибор станет непригодным .

Важно выбирать паяльный аппарат, оснащенный качественным терморегулятором. У дешевых моделей данный элемент работает нестабильно. Это приводит к тому, что подогрев полипропиленовых конструкций осуществляется неравномерно. Уровень температуры может быть чрезмерно высоким или, наоборот, низким.
Заметим, что для опытных специалистов такой дефект не является критичным. В то же время новички смогут эффективно выполнить задачу лишь с применением абсолютно исправного паяльника. Связано это с тем, что профессионалы интуитивно работают с прибором, и благодаря своим навыкам смогут свести к минимуму последствия использования нестабильного аппарата.
На основе выше написанного делается простой вывод - лучше применять качественную и надежную технику, чем возиться с плохо функционирующим паяльником. При этом желательно использовать аппаратуру с терморегулятором, позволяющим осуществлять плавную регулировку температурного режима.
Типичная поломка: паяльный аппарат не нагревается

Разберем реальный случай ремонта прибора RSP-2a-Pm от чешской компании Wavin ekoplastik. Проблема заключалась в следующем: аппарат грелся, но не набирал необходимый показатель температуры. При этом во время работы внутри прибора возникал звук искрящихся контактов. Аппарат интенсивно использовался в течение года.
Ремонт устройства был начат с его разборки. Дальше нужно было установить причину неисправности. Сначала была проверена плата управления. Далее, паяльник включили и определили показатель напряжения на выходе упомянутой схемы.
Выполняя проверку, не нужно дожидаться полного разогрева жала. Подобная процедура будет уместна в случае тестирования электроники. В нашем примере нужно было лишь определить причину поломки. После проверки платы необходимо было бы переходить к диагностике тэна.
Рассматриваемый экземпляр паяльного аппарата включался. Четко загорались индикаторы нагрева. Было сделано предположение о том, что проблема кроется в цепях тэна. Для точной идентификации поломки пришлось разобрать защитную решетку нагревательного элемента.
Было принято решение проверить терморегулятор, прикрученный к нагревателю. Основной задачей этого компонента является дополнительная защита. Работа прибора полностью управлялась посредством электроники. Терморегулятор был вмонтирован для того, чтобы избежать неуправляемости тэна в случае повреждения тиристора.
В случае достижения максимально допустимой температуры биметаллические контакты предохранительного устройства разомкнуться, и прекратят работу главного нагревательного компонента. В конкретном случае произошло подгорание упомянутых элементов. В результате размыкание контактов начало происходить при температуре меньше предельной. Это и было главной причиной постоянного недогрева прибора.

Для устранения этой проблемы можно было осуществить ремонт терморегулятора. Но это задача очень сложная и трудоемкая. Замена рассматриваемого элемента была неосуществимой по причине отсутствия запчастей.
В итоге ремонтником было принято решение об удалении из цепи терморегулятора и соединения ее напрямую. Для этого элемент отсоединили от контакта тэна. Затем новая, приобретенная в магазине, клемма была обжата на другом проводе, синего цвета. Для решения этой задачи допускается использования клемм в изоляции.
Старайтесь применять исключительно термоустойчивые кембрики. Они должны выдерживать режим высоких температур.
Обжатие клеммы выполняется специальными клещами. На худой конец можно использовать и плоскогубцы. Главное, чтобы процедура выполнялась качественно и надежно. После ее осуществления кабель в клемме должен быть неподвижным.
После выполнения процедуры отключения терморегулятора нужно было выполнить сборку прибора. В процессе ее осуществления было установлено повреждение фиксатора проводов. Для устранения этой поломки был использован обычный пластиковый хомут. После выполнения фиксации кабелей, лишние части пластика были обрезаны.
Далее была закончена сборка прибора. После этого аппарат был протестирован на исправность. Паяльник снова заработал как часы. Информацию из этой статьи вы сможете использовать при ремонте различных моделей паяльников.
Смотреть видео:
Одним из самых надежных способов соединений участков полимерного трубопровода считается их сваривание. Метод хорош не только герметичностью образуемых стыков, но и относительной простотой процесса, что делает его доступным для широкого круга домашних мастеров. О том, как правильно производится пайка полипропиленовых труб своими руками, прочитаете в статье.
Способы соединения полипропиленовых изделий
Если рассматривать все существующие методы соединения труб, выполненных полипропиленом, выделяют три основных технологии:
- холодная сварка;
- соединение с помощью термоэлектрических фитингов;
- диффузная пайка.
Первый способ применяется не так часто. Актуален в случае, когда нужно соединить небольшое количество элементов трубопровода, причем, только холодного водоснабжения. Способ заключается в нанесении на стыкуемые полимерные поверхности специального размягчающего материал состава, после чего элементы соединяются и удерживаются определенный период в стабильном положении. Полученный стык не уступает по прочности «горячим» методам сваривания, при этом не требуется использования специального оборудования. Однако холодная сварка имеет недостатки, такие как:
- невозможность применения для ГВС и отопления;
- паять таким способом намного дольше;
- метод не пригоден для армированных полипропиленовых труб.
Спаять полипропиленовые (ПП) трубы можно с помощью специальных термоэлектрических фитингов. Соединительные элементы бывают различной конфигурации (так же, как и обычные фитинги), с той особенностью, что в их тело вмонтирована нагревательная спираль, соединенная с выведенными наружу контактами. Концы соединяемых отрезков трубопровода вставляются в фитинг с двух сторон. При подаче на клеммы электротока с определенными параметрами (источник – специальный сварочный аппарат), внутренняя поверхность соединительного элемента разогревается, расплавляя, в том числе, и соединяемые трубы, за счет чего происходит спайка поверхностей.
Таким способом спайки ПП-изделий пользуются профессионалы при прокладке крупных веток газопроводов и других коммуникаций, где особенно важна надежность соединения. Для прокладки бытовых трубных сетей различного предназначения термоэлектрические фитинги использовать не целесообразно, так как аппаратура и сами соединительные элементы дороги. Здесь вполне достаточно применения следующего метода, наиболее распространенного для пайки полипропиленовых труб.
Диффузная сварка полипропилена
Паять таким способом полипропиленовые трубы наиболее просто и быстро. Диффузная сварка подходит для соединения элементов всех бытовых коммуникаций: водопровода, ГВС, отопительного контура. Суть метода заключается в одновременном температурном расплавлении стыкуемых поверхностей трубы и фитинга с последующим их соединением. Между расплавленными полимерами происходит взаимная диффузия вещества, что обеспечивает прочную, герметичную стыковку.
Для пайки полипропиленовых трубных изделий таким методом необходим специальный электрический паяльник с набором парных насадок под соответствующий диаметр труб. Вне зависимости от модели паяльника для полипропилена, приборы оснащены градуированным терморегулятором и сигнальными лампами готовности к работе.
Метод диффузной пайки имеет ряд преимуществ, благодаря которым является преимущественно применяемым при монтаже бытовых трубных коммуникаций. Плюсы способы таковы:
- не дорогостоящее оборудование (паяльник);
- несложный и быстрый процесс сварки (пайки);
- пайка полипропиленовых труб своими руками, выполненная правильно, обеспечивает надежное, герметичное соединение трубопровода любого функционального предназначения;
- доборные элементы (фитинги), запорная арматура недороги;
- легко сформировать переход с полипропиленовой трубы на другую (металл, полиэтилен, металлопластик).
Некоторые домашние мастера нарекают, что таким способом сложно, а порой невозможно, паять в труднодоступных местах, относя эту особенность диффузной сварки полипропилена к недостаткам. Однако опыт и наглядные примеры, продемонстрированные в соответствующих видео, доказывают, что при правильном подходе особых сложностей и неудобств в таких ситуациях практически не возникает. Как пример, - следующее видео
Забежав вперед, вернемся к рассмотрению того, как паять ПП-трубы в стандартной ситуации.
Диффузная пайка, описание процесса
Для выполнения соединения ПП-труб методом диффузной сварки понадобится набор инструментов, список которых выглядит так:
- электрический паяльник с приложенным набором насадок разных диаметров;
- ножницы для резки труб или пила по металлу;
- какой-нибудь абразив для удаления неровностей и заусениц, остающихся после резки трубы;
- рулетка (линейка);
- маркер, карандаш.
Из материалов, кроме труб и доборных элементов, понадобится чистая тряпка из натуральной ткани и жидкость для обезжиривания (ацетон, бензин, спирт).
Приготовив перечисленные материалы и инструментарий, можно начинать паять полипропиленовые трубы, соблюдая изложенную ниже последовательность действий.
- Паяльник устанавливается в идущий в комплекте штатив и оснащается одной или несколькими (при работе с трубопроводами разных диаметров) насадками, которые обезжириваются приготовленной жидкостью.
ибор включается в сеть, терморегулятор устанавливается в положение, соответствующее температуре пайки, рекомендованной для полипропиленовой трубы (260-280˚С). О наборе насадкой заданной температуры просигнализируют лампочки, - погаснет зеленая и загорится красная (в некоторых моделях цвет сигнальных светильников может быть другим, - смотрите в инструкции к прибору). - Измерительной рулеткой отмеряется необходимый фрагмент ПП-трубы, ставится отметка, в соответствие которой трубными ножницами (труборезом) делается отрез. Отрезной торец трубы освобождается заусенец и шероховатостей, после чего подбирается соединительный элемент соответствующего диаметра и необходимой формы. Внутренняя поверхность фитинга и наружная на трубном торце обрабатываются обезжиривающей жидкостью.
- В соединительном элементе есть ограничивающий выступ. На трубе маркером делается отметка на расстоянии, меньшем на 1-1,5 мм, чем расстояние от наружного края фитинга до ограничителя. Паять нужно так, чтобы сделанная отметка и край соединительного элемента совпадали. Если это правило не соблюдать, размягченный при нагреве торец трубы может сузиться, пройдя дальше ограничителя. Также отметка на трубопроводе поможет найти правильное осевое расположение соединяемых элементов.
- Подготовленные и обезжиренные детали стыкуются с греющей насадкой паяльника соответствующего диаметра.
тинг имеет большую толщину, следовательно, инерцию нагрева, поэтому, сначала надевается он, после чего с другой стороны вставляется труба. Обратный процесс осуществляется соответственно: вынимается разогретая труба, затем снимается стыковочный элемент. Время экспозиции зависит от трубного диаметра, соответственно, толщины стенки изделий. Например, трубопровод 16 и 20 мм разогревается приблизительно 5-6 секунд, 25, 32 мм, - 7-8 секунд. Но это общие рекомендации, в каждой индивидуальной ситуации оптимальное время прогрева может немного отклоняться, на что влияют стартовая температура полипропиленовых изделий, особенности модели паяльника. - Детали с расплавленными рабочими поверхностями снимаются с насадки. Труба без осевого вращения плавно вставляется в фитинг до совпадения метки с краем стыковочного элемента, при этом важно контролировать осевое соответствие соединяемых деталей. Период фиксации также зависит от толщины стенки изделий и составляет от 4 до 12 секунд. Спустя примерно час после пайки можно запускать собранный трубопровод в полноценную эксплуатацию.
Так необходимо правильно паять пластиковые (ПП) трубы диффузным методом. Кроме общего описания процесса, обратите внимание на некоторые рекомендации, выполнение которых поможет избежать ошибок при сварке полипропиленовых изделий.
Нюансы процесса пайки элементов пластикового трубопровода
- Если паять трубопровод самостоятельно приходится впервые, прежде, чем приступить к конструированию трубной системы, стоит сделать несколько пробных соединений, тем самым приспособившись к работе паяльника и особенностям пластиковых изделий.
- Работая с паяльником, обязательно надевайте рабочие рукавицы, так как температура насадки достаточна, чтобы получить ожег при случайном соприкосновении с ней. К тому же рукавицы помогают легче вводить трубу в насадку.
- Некоторые модели паяльников сигнализируют о наборе заданной температуры раньше, чем это реально происходит. Желательно дать прибору лучше прогреться (10-15 минут) и только потом паять.
- Если труба или доборный элемент с трудом входят в насадку, допускается незначительное их осевое вращение. При совмещении нагретых деталей проворачивать их нельзя.
- При работе с трубами диаметром более 40 мм желательно на торцах снимать фаску под углом примерно 45˚. Это облегчит введение элемента в насадку паяльника.
- Перед тем, как паять армированную алюминием трубу, нужно воспользоваться специальным устройством (шейвером) и с его помощью снять наружный слой на участке пайки.
- Пластиковые элементы, армированные стекловолокном, специальной подготовки не требуют и соединяются обычным способом.
Пайка полипропиленовых труб своими руками не является сверхсложной задачей, но для успешного формирования надежных соединений все же нужно паять правильно, учитывая рекомендации, базирующиеся на опыте многих мастеров. Для визуального подкрепления полученной информации посмотрите видео, где наглядно и детально продемонстрирован процесс пайки полипропилена.
vodakanazer.ru
Виды
Итак, трубы для холодной воды сделаны только из одного полипропилена. А вот трубы для горячего водоснабжения и отопления имеют дополнительный слой – фольгу. Она служит своеобразной изоляцией и, одновременно, каркасом, предохраняющим полипропилен от губительного воздействия высокой температуры. И, конечно, трубы могут быть разного диаметра.
Простые трубы
- Для пайки труб вам понадобятся некоторые инструменты: специальный «паяльник» с насадками для труб разного диаметра (возьмите его в аренду в магазине, торгующем трубами, или в фирме, занимающейся монтажом систем водоснабжения и отопления), ножницы для резки труб, зачистка, карандаш и рулетка. Кроме самих труб будут нужны фитинги (уголки, тройники, муфты и прочие элементы).
- Прежде чем приступить к пайке полипропиленовых труб своими руками следует сделать два важных действия:
- внимательно прочитать инструкцию к паяльнику, обратив особое внимание на температурно-временные таблицы;
- правильно отмерить и нарезать трубы.
Армированные трубы
Обычно армирующая фольга находится внутри толщи полипропилена, из которого сделана труба, в этом случае процесс пайки идентичен пайке обычных (неармированных) труб. По-другому обстоит дело с полипропиленовой трубой, имеющей наружный армированный слой.
Для удаления фольги необходимо воспользоваться специальной заточкой (шейвером). После того как фольга будет удалена с того участка трубы, который подвергается нагреву на насадке паяльника, можно приступать к обычной пайке полипропиленовых труб своими руками, однако предварительно рекомендуется снять небольшую фаску снаружи и внутри трубы.
Если вы пробуете выполнить пайку полипропиленовых труб своими руками первый раз, скорее всего вам понадобится помощник, который будет удерживать паяльник.
Не забывайте, что паяльник сильно нагревается при работе и держать его надо только за ручку.
Сборка
После того как выполнена пайка основных элементов разводки труб, необходимо их собрать в одну систему и соединить с уже имеющимися выводами водопровода. Для этого придется выполнять пайку полипропиленовых труб своими руками прямо «на стене». Так как нагретый полипропилен остывает достаточно быстро, паяльник придется держать навесу и поближе к месту пайки.
Видео
В этом видео подробно показан процесс пайки полипропиленовых труб:
stroysvoimirukami.ru
Преимущества полипропилена перед металлом
Благодаря достижениям химической промышленности в различных отраслях промышленности и быту стал использоваться синтетический материал под названием полипропилен. Материал нашел широкое применение. В настоящее время он практически полностью вытеснил металлические трубы при прокладке водопроводов холодного и горячего снабжения, отопления и канализации жилых, и промышленных зданий. Основные преимущества полипропилена перед металлом:
- легкий вес и прочность;
- длительный срок эксплуатации;
- устойчивость к перепадам температур при нагревании или охлаждении;
- отсутствие коррозии, устойчивость в агрессивных средах;
- на внутренних поверхностях полипропиленовых труб не скапливаются известковые отложения;
- армированные стекловолокном или алюминием трубы сходны с металлическими по коэффициенту теплорасширения;
- экологическая, санитарно-гигиеническая безопасность;
- простота и технологичность работы с полипропиленом;
- прочность соединения, равная прочности материалу труб;
- нет необходимости использовать сложное и дорогостоящее сварочное оборудование, используемое для соединения металлических труб.
Однако самое главное преимущество полипропилена в сравнении с металлом – это низкие затраты, необходимые на транспортировку и монтаж легких пластиковых трубопроводов. Пайка полипропиленовых труб своими руками достаточно распространенное в современном строительстве дело, освоенное многими умельцами и приносящее им стабильный и высокий доход. Расценки за работу (без стоимости материала), составляют в среднем из расчета одна тысяча рублей за один метр трубы. В отдельных случаях расценки могут быть и гораздо выше, все зависит от сложности монтажа труб. При этом необходимый комплект оборудования для пайки труб недорогой, стоимость его от трех до пяти тысяч рублей, редко выше. Все инструменты помещаются в кейсе небольшого размера. Затраты окупаются после выполнения одного — двух заказов.
Вернуться к содержанию
Принцип соединения полипропилена
Процесс сварки (пайки) полипропилена основан на соединении нагретых концов трубы и фитинга. Для надежного и правильного соединения необходимо соблюсти некоторые условия:
- температуру полипропилена перед сваркой доводить до состояния вязкой текучести в соответствии с инструкцией к сварочному аппарату;
- необходимо обеспечить плотное соединение соединяемых поверхностей;
- после соединения у мастера имеется несколько секунд для того чтобы выровнять трубу по отношению к фитингу.
Вернуться к содержанию
Виды труб и фитингов из полипропилена
Опытные мастера для пайки полипропиленовых труб своими руками рекомендуют применять материалы известных производителей. Мы не будем останавливаться на марках труб, наименование и виды их можно легко найти в интернете. Полипропиленовые трубы подразделяют в зависимости от их назначения, например:
- только для воздуховодов и холодного водоснабжения;
- для холодного и горячего водоснабжения;
- для отопления помещений и перекачки агрессивных веществ.
По видам трубы подразделяются на следующие.

Фитинги – элементы соединения труб. Существует множество видов фитингов, которые подразделяются, например: для продления трубы, разветвления, соединения труб разного диаметра, присоединения водяных кранов, счетчиков, поворотов под различным углом, заглушки труб. Вот несколько видов фитингов:

Муфта. Используются для соединения двух труб. По виду цилиндр – внутренний диаметр, соответствует наружному.

Переходник. Предназначены для соединения двух труб разного диаметра. По виду напоминают цилиндр с разным диаметром на концах.

Уголок. Используют для поворотов труб. Свойства полипропилена позволяют гнуть трубы под углом, примерно до 45 градусов. Однако это портит вид конечной работы. Поэтому для полипропиленовых труб используют уголки, обеспечивающие поворот на от 15 до 165 градусов. Чаще всего используются 45 и 90 градусные уголки. Следует отметить, что практически все фитинги продаются в двух вариантах: без резьбы, для соединения двух полипропиленовых труб, и с резьбой, для подключения к стальным трубам или гибким шлангам.

Тройники и крестовины. Предназначены для разветвления труб. При этом возможно комбинированное разветвление пластиковых труб, переходящих в металлические и так далее.

Обвод. Разные виды обводов используют для соединения труб идущих вдоль небольшого препятствия. Причем обводы бывают с наличием муфт на концах.

Существуют и иные виды фитингов, необходимость использования выявляется в процессе выполнения конкретной работы.
Вернуться к содержанию
Особенности маркировки металлических, медных и полипропиленовых труб
До того, как начать пайку полипропиленовых труб своими руками необходимо отметить следующее: трубы, как правило, используют идентичные по диаметру тем, что были установлены ранее по строительному проекту. При этом полипропиленовые трубы маркируют по наружному диаметру, а стальные и медные по внутреннему. Например, диаметр равных по просвету труб маркируется по разному:
- стальная труба имеет маркировку – 25 мм,
- полипропиленовая труба – 32 мм.
Для пайки полипропиленовых труб своими руками обычно выбирают трубы следующих диаметров:
- подводка водоснабжения – 20 мм,
- стояков водоснабжения от 25 до 40 мм.
Для монтажа системы отопления выбирают:
- трубы для стояков от 20 до 25 мм,
- трубы для подводки к радиаторам – 20 мм.
Вернуться к содержанию
Качество полипропиленовых труб
Если для пайки полипропиленовых труб своими руками использовать трубу плохого качества то может произойти залипание трубы – это неприятное свойство труб плохого качества. При этом загрязняется насадка для утюга, может сузится просвет трубы. Дефект вполне устранимый, но усложняющий процесс работы. Необходимо часто очищать насадку ацетоном или иным растворителем. Запрещено для очистки насадки использовать абразивные материалы, паяльник придет в негодность.
Вернуться к содержанию
Инструмент для пайки полипропиленовых труб своими руками


Минимальный комплект инструментов для сварки (пайки) включает:

Вернуться к содержанию
Выбор аппарата (утюга) для пайки полипропиленовых труб
Марок сварочных аппаратов для полипропиленовых труб очень много. Принцип работы утюгов – нагревание соединяемых концов полипропилена до определенной температуры одинаков для любых марок утюгов. Для того, чтобы не ошибиться с выбором следует руководствоваться несложными правилами. При выборе обратить внимание на качество материала из которого сделан прибор. Чем меньше пластика, тем лучше. Необходимо учесть, что прочный массивный аппарат более долговечен и прослужит дольше. Выбирайте сварочный аппарат с надежным креплением насадок и точным терморегулятором. От качества крепления насадок зависит долговечность работы утюга. От точности нагрева зависит прочность соединения труб.

Вернуться к содержанию
Пайка полипропиленовых труб своими руками: подготовительные работы
- Необходимо тщательно следить за размерами отрезков труб, перед соединением их между собой. Для этого предварительно сделать схему водопроводной разметки с замерами длины труб. В дальнейшем, при чистовой сборке водопровода необходимо учитывать, что при нагревании в сварочном аппарате труба чуточку укорачивается, примерно на 1-1,2 мм. Учитывайте изменение длины трубы при соединении с фитингом.
- Соединения трубы и фитинга необходимо выполнять аккуратно. Целесообразно использовать в работе инструменты повышающие точность и аккуратность выполненной работы – отвесы, линейки, угольники и другие. Еще один прием, используемый при соединении – это ориентация на продольную линию, используемую для разметки труб или сделанные мастером при подгонке труб.
- Внимательно следите за внешним видом стыков трубы и фитинга. При нагревании соединяемых концов на некотором расстоянии от конца трубы образуется кольцо. Важно чтобы размер его был одинаковым на всех соединениях. Новичкам рекомендую измерить глубину раструбной части насадки к сварочному аппарату. Для сварки трубы диаметром 20 мм на трубе делать отметку на расстоянии 15 мм от края трубы. Этот прием позволяет делать аккуратные, единообразные соединения.
Вернуться к содержанию
Процесс пайки полипропиленовых труб своими руками
Соединение простых труб чуть отличается от паяния армированных труб. Вначале о пайке обычных толстостенных труб.
Выберете подходящие насадки, установите их на паяльник. Следите за прочностью соединения насадки. Плохо закрепленные насадка мешает работать, приводит к быстрой поломке аппарата. Включите паяльник, установите необходимую температуру нагрева. Ориентируйтесь по таблице, приложенной к аппарату, в которой указаны оптимальные температуры для видов труб. После достижения необходимой температуры, на всех аппаратах имеются индикаторы готовности. Далее взять фитинг и отрезок трубы, которые необходимо соединить между собой.
- Вставьте фитинг в насадку для нагрева с внутренней стороны;
- Вденьте трубу в насадку для нагрева наружной стороны трубы;
- Отсчитайте время нагревания, примерно, либо по встроенному таймеру.


Для упрощения сверки осей на трубах часто делают продольную полоску. При необходимости, перед нагреванием, соединяют части трубы и фитинга в том положении как они будут находиться после сварки. Фломастером делают метки на трубе и фитинге. Далее, нагревание и соединение, как описано выше.
Пайка армированных фольгой полипропиленовых труб.
Отрезок армированной трубы перед соединением обрабатывают шейвером с целью снятия слоя алюминиевой фольги. Качественная зачистка от остатков фольги обеспечивает надежности соединения. Дальнейшая работа идентична сварке простых, толстостенных труб.
Вернуться к содержанию
Видео
Видеофильм в котором подробно показан процесс пайки полипропиленовых труб.
Ролик про пайку армированных алюминием полипропиленовых труб своими руками. На видео показан весь процесс пайки по шагам.
Вернуться к содержанию
vse-postroim-sami.ru
Виды ПП изделий
Существует несколько вариантов исполнения. Отличить их можно по маркировке, нанесенной вдоль длины изделия:
- PN-10. Применяется для систем со слабым напором не выше 1 МПа и температурой, не превышающей 45°С. Как вариант, устройство водяного теплого пола.
- PN-16. Давление в такой системе не должно быть выше 1,6 МПа, а температура не более 65°С. Применяют для подвода холодной воды.
- PN-20. Один из самых популярных видов. Используется для подводки горячей и холодной воды. Давление в такой системе может быть до 2 МПа, температура допускается до 80°С.
- PN-25. Применяется в системах отопления. Давление в системе до 2,5 МПа, температура до 95°С.
Для частного использования применяются трубы диаметром от 16 до 110 мм.  Цвет изделия на отдельные характеристики не влияет. Чаще всего встречаются изделия в белом исполнении. Исключение составляют черные трубы. Они имеют дополнительную защиту от ультрафиолетового излучения.
Сложно ли производится пайка полипропиленовых труб своими руками? Инструкция по работе должна соблюдаться в точности, а в остальном процесс не сложный. Для труб существует целый перечень фитингов, который тоже следует изучить.
Преимущества и недостатки ПП изделий
Такие системы обладают приличным списком достоинств:
- Долговечность материала. Срок службы до 50 лет. Достигается за счет отсутствия коррозийных процессов.
- Экологичность. Качественный материал - гарантия безопасности для здоровья человека.
- Возможность прятать в короба под плитку. Достигается за счет долговечности и герметичности системы.
- Эстетичность. Даже на открытом пространстве трубы смотрятся аккуратно.
- Практически не образуется налет внутри системы. Достигается за счет гладкой внутренней поверхности.
- Легкость конструкции.
- Простота монтажных работ.
- Универсальность за счет большого количества соединительных элементов.
- Не проводят ток.
- Из такого материала система получается менее шумная.
- Не подвергается промерзанию. Имеет неплохой коэффициент эластичности.
К недостаткам можно отнести то, что попадется некачественный материал.
Разновидности пайки
Существует два вида соединения — встык и в раструб. Соединение по первому варианту при больших давлениях в системе может не выдержать. Поэтому самым популярным и простым способом является соединение в раструб с использованием фитингов и специального сварочного аппарата. Как показывает его инструкция, пайка полипропиленовых труб должна выполняться с точным соблюдением технологии.  Тогда качество системы будет отвечать всем требованиям и сможет прослужить до 50 лет.
Виды фитингов и их особенности
Данные системы имеют большой перечень соединительных деталей, что позволяет максимально эффективно делать разводку:
- Угловые 45° и 90°. С их помощью можно разворачивать систему от 45° до 135°. Могут быть с резьбой и без нее.
- Переходники двойные, тройные, на четыре направления. В этих вариантах также присутствуют варианты с резьбой.
- Обводы. Позволяют при пайке системы обходить места пересечения труб.
- Компенсаторы. Имеют вид петли. Их устанавливают для стабилизации давления в системе. Это значительно продлевает срок службы трубопровода. Можно собрать вручную с помощью фитингов, но дешевле купить готовый вариант.
- Краны и вентили. Запорные элементы, используемые при эксплуатации трубопровода.
- Заглушки. При ремонтных работах, например, ванной комнаты, часть труб глушат до окончания облицовки плиткой. Это помогает избежать засора до начала монтажа сантехнического оборудования и течи воды.
- Крепежные элементы. Позволяют фиксировать трубы к поверхностям.
Подбор труб и фитингов к ним
В первую очередь следует прочертить схему подключения для правильного просчета материала.  Далее анализируются характеристики подключения. Как уже говорилось ранее, модели PN 20 можно использовать для подключения холодной и горячей воды, PN 25 - для отопительной системы. Трубы продаются обычно длиной от 2 до 4 м, либо бухтами.
Инструкция по пайке полипропиленовых труб говорит о том, что фитинги подбираются с учетом требуемых параметров и должны совпадать с наружным диаметром труб.
Инструмент для работы
Потребуется следующий перечень:
- сварочный аппарат для полипропиленовых труб с насадками;
- рулетка;
- маркер;
- специальный резак;
- подставка под оборудование;
- переноска или удлинитель;
- перчатки защитные;
- инструкция.
Пайка полипропиленовых труб должна происходит после ознакомления с технической документацией к оборудованию.
Сварочный аппарат для ПП изделий
Как правило, такое оборудование продается в отдельном чемодане. В комплект входит:
- Резак для ПП материала. Иногда приходится покупать отдельно этот инструмент, потому что в комплекте может находиться некачественный.
- Насадки для разного диаметра труб.
- Сам сварочный аппарат.
- Ключи для установки насадок.
- Инструкция. Пайка полипропиленовых труб, а также уход за оборудованием должен происходить согласной этой технической документации.
Инструкция — подготовка к работе
Для сварки системы температура окружающей среды должна быть не ниже пяти градусов.  Если это наружные работы не разрешается заниматься пайкой в мокрую погоду.
Трубы, фитинги расположить так, чтобы они не мешались при проведении работ, но при этом должны быть в легком и быстром допуске. Вытащить резак положить рядом с материалом.
Сварочный аппарат достать из упаковки. Подобрать требуемые насадки. Одна должна быть дорн, вторая гильза. Первая используется для прогрева внутренней стороны фитинга, вторая - для внешней стороны трубы. Установить на оборудование и зафиксировать. Аппарат поставить на подставку. Подключить к сети, выставить требуемый температурный режим (обычно выставляется 260°С), включить. Проследить, чтобы сварочная поверхность ни с чем не соприкасалась.
Как указывает инструкция, пайка полипропиленовых труб должна осуществляться только после полного нагрева аппарата. Для этого на оборудовании сделаны кнопки с подсветкой и при полном прогревании индикатор гаснет.
Пайка труб имеет несколько этапов, которые позволяют добиться идеального результата:
- Отрезать нужной длины трубу. Срез делать ровный, нескошенный. Для этого используется резак. Он должен быть острым, лезвия не должны болтаться.
- Зачистить края от заусенцев и пластиковой крошки. Обезжирить поверхность. Если внутри вода — протереть тряпочкой. В любом случае и фитинг, и труба на срезе должны быть чистыми и сухими. Если будет использоваться деталь, армированная фольгой, следует снять верхний слой. Иначе пайку невозможно будет осуществить.
- Примерить элементы. Сделать отметку на трубе для ровного соединения с фитингом. В принципе, это необязательная процедура. Зависит от опыта сварщика.
- Когда происходит пайка полипропиленовых труб, инструкция должна быть уже изучена, в том числе раздел техники безопасности при работах.
Процесс сварки сподручнее будет делать вдвоем, но можно и одному.  Для этого сварочный аппарат снимают с подставки и ногой прижимают ручку к полу. На две стороны одновременно одевается труба и фитинг — каждый на свою насадку. Движения должны быть с нажимом, вкручивающимися четко параллельно земле. Делается попеременно полоборота на себя и от себя каждой рукой одновременно.
Одев до упора, стоит выждать время согласно инструкции. В ней будет обязательно размещена таблица с точными данными. Одновременно снять оба элемента и вставить друг в друга вкручивающим с нажимом движением, опять выждать время согласно инструкции. На стыке должен образоваться наплыв. Он обеспечит герметичное соединение.
Бывают очень сложные переходы и соединения. Такие лучше паять частями.  Собираются несколько отдельных конструкций и на месте производят соединение. При таких участках наверняка понадобится помощь другого человека.
Как видно, процесс несложный - пайка полипропиленовых труб. Инструкция, как паять, должна быть под рукой. Она даст полную информацию по времени прогревания трубы и спаивания.
Обратите внимание
Следует придерживаться техники безопасности при работе. Избегать соприкосновения с нагретыми элементами во время сварки. После работы следует отключить и дать остыть оборудованию прежде, чем его убирать.
Основные ошибки при сварке, пайке полипропиленовых труб
И вот система готова. Делается опрессовка, и в стыках течь. Вроде, все делалось по технологии, а такая неприятность вышла. В чем могут быть проблемы:
- Трубы не были достаточно прогреты. В результате шов получился негерметичным.
- Слабое стыкование. При соединении трубы и фитинга не состоялось плотное стыкование. Работы должны выполняться с напором и вставляться до упора.
- Не зачищены от заусенцев края. В результате может образоваться зазор.
- Фитинг или конец трубы были мокрые. Вода не даст полного прилегания.
- Труба и фитинг от разных производителей. Тоже может возникнуть неплотное спаивание из-за различия химических составляющих.
А может получиться обратный эффект - вода не идет по трубам.  Это может образоваться из-за перегрева элементов системы. И внутри, в месте пайки, образовалась спайка, которая и не пропускает воду. Поэтому и говорится, что должна соблюдаться полностью технология работ, когда происходит пайка полипропиленовых труб. Инструкция к каждому сварочному аппарату прилагается своя и изучить ее надо до начала работ.